Na peletização de plásticos, o resfriamento adequado influencia a forma, a estabilidade e o pacote dos misturadores. Pellets ainda quentes podem grudar, deformar ou formar aglomerados durante o transporte. Pequenos detalhes importantes: temperatura da água, vazão, tempo de contato e secagem uniforme. Cada resina e cada linha de produção exigem configurações próprias.
Mas por que “Por que o resfriamento adequado é essencial após a etapa de pelotização do plástico”? Porque o controle térmico ajuda a preservar dimensões consistentes e evita problemas na etapa seguinte. Também pode reduzir perdas e custos indiretos, embora os resultados dependam do material e do equipamento. Para explicar esses efeitos com rigor, seria importante consultar um especialista em peletização, como Tim Womer, e verificar uma fonte primária para qualquer citação literal. Sem essa fonte, não seria confiável considerar-lhe uma frase entre aspas. Esse cuidado também faz parte da boa prática técnica.
Este guia apresenta sete motivos para resfriar pellets plásticos de maneira controlada, incluindo qualidade, fluxo de produção e facilidade de armazenamento. Há um ponto que merece reflexão: resfriar mais não significa necessariamente resfriar melhor. O processo precisa ser medido, observado e ajustado. Pellets uniformes começam com decisões precisas.
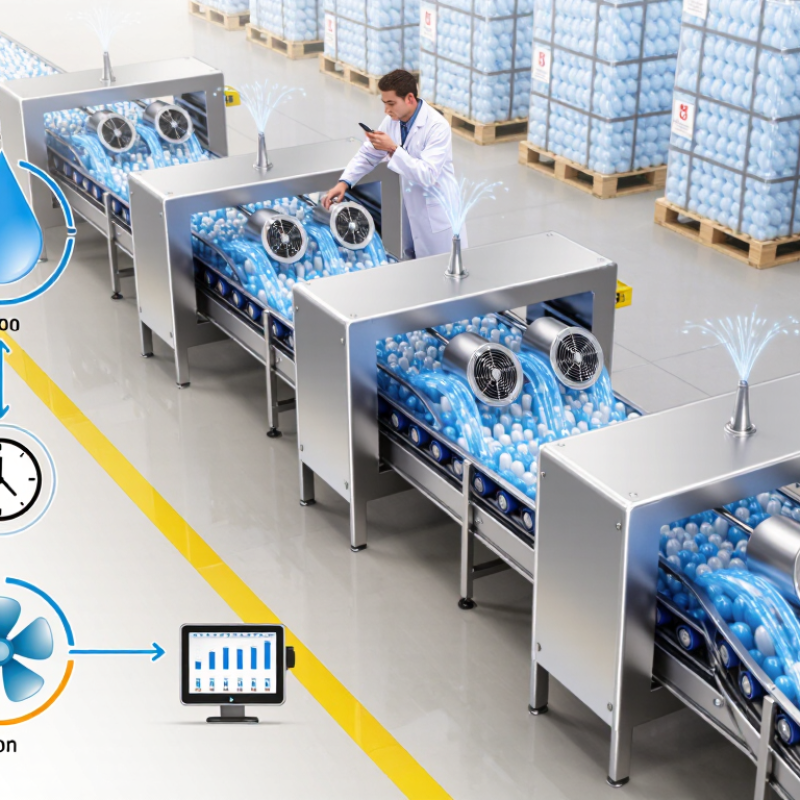
Pellets plásticos são pequenos divisores usados como matéria-prima em processos de transformação, como extrusão e moldagem. Ao sair da etapa de granulação, ainda pode reter calor. Se forem ensacados quentes, alguns podem amolecer, aderir uns aos outros ou deformar sob o peso do armazenamento. A superfície também pode parecer fria antes de o centro do lote ficar estabilizado. É um detalhe fácil de ignorar.
A escala ajuda a entender a importância do controle: o relatório Plastics – the Fast Facts 2024, da PlasticsEurope, estima que a produção mundial de plásticos chegou a 413,8 milhões de toneladas em 2023. Esse número não mede a necessidade de resfriamento, mas mostra o volume de material que precisa ser processado com consistência. O resfriamento gradual ajuda a reduzir aglomerações e facilita o transporte dos pacotes para as etapas seguintes. A temperatura final adequada depende da resina, do processo e das condições de fábrica; não existe um ajuste universal. Resfriar demais ou de forma irregular também merece atenção, pois pode afetar o afetado e favorecer a condensação em ambientes úmidos. Medir o material em diferentes pontos do fluxo é mais confiável do que avaliar apenas por toque.
Os grânulos de plástico são pequenos pedaços padronizados de resina polimérica usados como matéria-prima em processos como moldagem por injeção e extrusão. O resfriamento remove o calor do processo, permitindo que os grânulos se solidifiquem e sejam manuseados, transportados e armazenados adequadamente.
| Razão | Por que o resfriamento é importante | Benefício prático | Considerações sobre o processo |
|---|---|---|---|
| 1. Solidifique os grânulos | Os grânulos formados a partir de polímero fundido precisam perder calor antes de conseguirem manter uma forma sólida estável. | Os grânulos são mais adequados para transporte, embalagem e processamento subsequentes. | Os requisitos de resfriamento dependem do polímero, do tamanho dos grânulos e do método de granulação. |
| 2. Reduzir a aderência e a formação de grumos | Os grânulos que permanecem muito quentes podem amolecer na superfície e grudar uns nos outros, principalmente quando embalados ou armazenados a granel. | Ajuda os grânulos a manterem-se mais fluidos durante o manuseio. | O resfriamento deve ser adequado antes que os grânulos sejam acumulados ou embalados; as condições necessárias variam de acordo com o material. |
| 3. Suporte para forma e estabilidade dimensional | A remoção do calor permite que o polímero se estabilize em uma forma sólida, em vez de se deformar sob seu próprio peso ou pressão de contato. | Ajuda a preservar o formato consistente dos grânulos para uso posterior. | A taxa e a uniformidade do resfriamento podem afetar os resultados, portanto, as condições do processo devem ser adequadas à resina e ao equipamento. |
| 4. Melhorar o transporte e o manuseio | Grânulos quentes ou macios podem ser mais propensos a deformações ou aderências durante a transferência em equipamentos. | Pode ajudar a reduzir problemas de manuseio, como acúmulo de material e interrupção do fluxo. | Inspecione os pontos de transferência e siga as instruções do equipamento, especialmente ao alterar a vazão ou o tamanho dos grânulos. |
| 5. Tornar o manuseio de rotina mais seguro | Os grânulos recém-produzidos e os equipamentos de processamento próximos podem reter calor, o que pode causar desconforto ou queimaduras ao contato. | O resfriamento reduz a temperatura dos grânulos antes do manuseio de rotina subsequente. | O resfriamento não substitui práticas de trabalho seguras, equipamentos de proteção adequados ou verificações de temperatura. |
| 6. Preparar os grânulos para embalagem e armazenamento. | Embalar grânulos ainda quentes pode contribuir para o amolecimento, aderência ou acúmulo de calor dentro do recipiente. | Proporciona condições de enchimento e armazenamento mais confiáveis. | Mantenha o resfriamento separado do controle de umidade: algumas resinas também requerem secagem, que é um processo diferente. |
| 7. Auxiliar na manutenção de uma alimentação consistente a jusante. | Os grânulos com formato estável e menor tendência a aglomerar são geralmente mais fáceis de dosar em equipamentos de processamento. | Garante uma alimentação de material mais constante durante a produção. | A alimentação consistente também depende da geometria do grânulo, das propriedades do material, do projeto do equipamento e das práticas de manuseio. |
As condições de resfriamento são específicas para cada processo. O método e o ponto final adequados dependem da resina, do sistema de granulação, da taxa de produção e dos requisitos subsequentes; o resfriamento por si só não garante a qualidade dos grânulos nem remove a umidade.
São pequenos grânulos usados como matéria-prima na extrusão e na moldagem. Saem quentes da granulação. O toque engana.
O resfriamento reduz amolecimento, aderência e deformações durante o armazenamento. Também diminui o calor acumulado em recipientes e silos. O controle precisa ser gradual.
Em processos com fios, passam por uma cuba de água antes do corte. Em sistemas submersos, são cortados junto à matriz e resfriados pela água. O método depende da linha.
Não. A temperatura depende da resina, da velocidade da linha e do formato dos fios. Água muito quente prolonga o resfriamento. Água fria demais pode causar problemas em alguns materiais.
Pellets pegajosos, achatados ou deformados são sinais possíveis. Recipientes grudados também merecem atenção. Ainda assim, uma inspeção visual não substitui a medição.
Não. A superfície pode parecer fria enquanto o centro continua quente. Meça pontos diferentes do fluxo e verifique a temperatura após o resfriamento. Uma leitura isolada pode enganar.
Pode reduzir queimaduras, aglomerações e deformações dos recipientes. Pellets mais uniformes alimentam melhor as etapas seguintes. Isso favorece a estabilidade, mas não garante maior produtividade.
Sim. Em ambientes úmidos, pode favorecer condensação na superfície. Algumas resinas absorvem umidade com facilidade. Por isso, secagem e armazenamento adequado são importantes.
Registre temperatura, tempo, fluxo de água e umidade ambiente por lote. Verifique filtros e dutos conforme o plano de manutenção. Às vezes esquecemos detalhes simples. Registre tudo.
Os pellets plásticos são pequenos divisores formados após a extrusão e precisam ser resfriados para estabilizar sua estrutura antes das etapas seguintes. Por que o resfriamento adequado é essencial após a etapa de pelotização do plástico? Porque o controle adequado da temperatura ajuda a preservar a forma e as dimensões dos coletores, evitando deformações, aderência entre eles e variações que possam comprometer a qualidade do material. O resfriamento ocorre após a saída da extrusora, com a retirada gradual do calor por métodos adequados ao processo.
Quando a temperatura é segura e uniforme, os pellets ficam mais fáceis de armazenar e transportar, pois tendem a fluir melhor e a formar menos aglomerados. Essa etapa também contribui para a segurança dos operadores, reduzindo o contato com material quente e para a eficiência da produção, ao favorecer um fluxo contínuo e diminuir as perdas causadas por partículas danificadas. Assim, resfriar corretamente ajuda a manter a consistência do produto e a organizar as operações industriais.
 Máquinas Kerven