Como evitar misturas plásticas grudadas no resfriamento em 2026? Essa pergunta exige mais que reduza a temperatura da água. Na prática, os recipientes podem sair do corte ainda quentes, úmidos ou deformados. A pressão entre as partículas aumenta quando o leito permanece compacto. O resultado aparece no saco: blocos irregulares, superfícies superficiais e difícil alimentação da extrusora.
O professor Tim A. Osswald, especialista em processamento de polímeros, retoma uma regra importante: “O controle térmico determina a qualidade e a produtividade do processamento.” Essa observação ajuda a investigar Por que os grânulos de plástico ficam grudados durante o processo de resfriamento. A causa pode envolver temperatura do fundido, tempo de residência, vazão de água, ventilação insuficiente ou excesso de finos. Cada variável deixa uma marca. Água turva sugere contaminação. Grânulos achados indicam corte inadequado ou tardio.
Pequenas correções fazem diferença. Ajuste gradualmente a temperatura da água. Melhore a circulação ao redor dos selecionadores. Reduza pontos mortos no tanque. Controle a umidade antes do ensacamento. Parece simples. Nem sempre é.
Também é necessário observar o material real, não apenas a ficha técnica. Poliamida úmida reage de modo diferente ao polipropileno com aditivos. Misturas recicladas podem apresentar ampla temperatura térmica. Registre imagens, temperaturas e tempo de secagem em cada lote. Ainda assim, a primeira configuração pode falhar. Essa falha oferece dados úteis. Um processo confiável nasce da medição, da reprodução e da disposição para rever decisões aparentemente corretas.
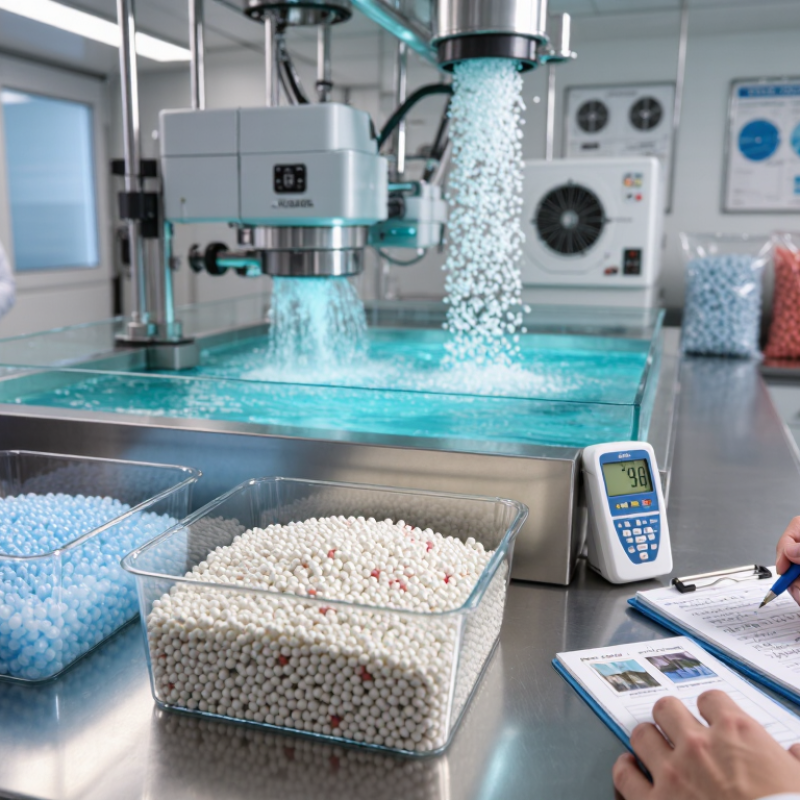
Misturas plásticas grudadas durante o resfriamento funcionam para identificar a origem da particularidade, não apenas aliviam a ventilação.
Na prática de processamento, observe primeiro a umidade dos materiais . Resinas higroscópicas podem formar vapor, bolhas e uma massa pegajosa. A secagem deve respeitar o tempo, temperatura e vazão dos recomendados para cada polímero.
A taxa de resfriamento também altera o comportamento da mistura. O resfriamento lento mantém a massa quente por mais tempo. O resfriamento brusco pode criar uma pele externa e um núcleo viscoso.
Registre a temperatura em diferentes pontos. Compare a saída do equipamento, a superfície e o centro da peça. Grandes diferenças sugerem gradientes térmicos ou circulação insuficientes.
A composição merece atenção cuidadosa. Aditivos incompatíveis, excesso de plastificante ou baixa dispersão podem reduzir a estabilidade durante a solidificação. Tempo de residência elevado também degrada parte do material.
Verifique torque, pressão, aparência e odor, sem confiar apenas em uma observação visual. Pequenas amostras coletadas ao longo do processo ajudam a localizar o momento da alteração.
Às vezes, a causa parece ser o resfriamento, mas começou na alimentação. Esse erro é comum. Eu também verificaria a limpeza das superfícies e a confiança dos sensores. Um sensor impreciso pode orientar configurações convencionais e prolongar o problema.
Misturas plásticas podem fazer mal quando os componentes apresentam diferentes temperaturas de solidificação. A escolha da matriz e do modificador deve considerar polaridade, especificidade e estabilidade térmica . Materiais com baixa compatibilidade formam fases separadas, visíveis como fios, manchas ou superfícies pegajosas.
Em testes de bancada, avalie primeiro o índice de fluidez de cada componente. Diferenças muito grandes dificultam a dispersão e aumentam regiões moles durante o resfriamento. Verifique também a secagem dos compactadores. A umidade residual pode gerar bolhas, hidrólise e uma textura irregular. Pequenos lotes ajudam.
A formulação precisa de ajustes graduais. Reduzir o teor do componente mais aderente pode melhorar a separação. Um compatibilizante adequado também pode estabilizar a interface entre as fases. Porém, seu excesso altera, sutilmente, retração e aparência. A temperatura do cilindro deve permitir boa fusão, sem prolongar desnecessariamente o tempo de residência.
O resfriamento merece atenção. Água muito quente retarda a solidificação; água muito fria pode criar superficiais. Ajuste o vazão e observe o logotipo da peça após a saída. Nem toda falha vem da composição. Às vezes, o problema é uma mistura insuficiente ou nenhuma mofo contaminada. Esta regra também falhou. Cada combinação exige ensaios, registros e revisão dos resultados.
Misturas plásticas colam quando a janela térmica fica estreita. Temperatura, pressão e velocidade precisam ser observadas juntas. A PlasticsEurope registrou 413,8 milhões de toneladas de plásticos produzidos mundialmente em 2023. Esse volume reforça a necessidade de processos mais resultados e rastreáveis.
Comece pela temperatura real do fundido , não apenas pelo valor programado. Termopares mal posicionados podem esconder pontos quentes no cilindro. Reduza gradualmente o perfil térmico e observe brilho, torque e pressão. O material deve sair homogêneo, sem aparência pastosa ou fios aderentes.
A pressão excessiva aumenta o cisalhamento e pode aumentar a temperatura local. A velocidade alta também intensifica esse efeito. Trabalhe com incrementos pequenos, por exemplo, cinco por cento por ajuste. Registre cada alteração em uma folha de processo. Parece básico. Faz diferença.
Durante o resfriamento, evite retirar a peça enquanto o núcleo ainda estiver quente. A superfície pode parecer firme, mas continuar grudando internamente. A OCDE estimou 353 milhões de toneladas de resíduos plásticos em 2019, mostrando a importância de reduzir os refúgios. Ainda assim, não existe um ajuste universal. Umidade, pigmentos e proporção da mistura mudam o resultado. Às vezes, insistimos na velocidade quando o problema está na pressão. A revisão do histórico do lote costuma revelar esse erro.
Como evitar misturas plásticas grudadas no resfriamento 2026?
Misturas plásticas podem aderir durante o resfriamento por pressão, temperatura irregular ou superfície contaminada. Na prática, agentes desmoldantes aperfeiçoados são de contato excessivo. Porém, a escolha deve considerar o polímero, a carga mineral e a temperatura do processo. Um produto incompatível pode deixar resíduos, alterar ou melhorar ou dificultar etapas posteriores.
As superfícies de contato devem estar limpas, secas e levemente polidas. A aplicação deve formar uma película fina e uniforme, sem excesso visível. Também é importante controlar a quantidade aplicada por área e verificar a ficha técnica do agente. Testes em pequena escala ajudam a comparar performance, tempo de resfriamento e facilidade de separação. Nem sempre a maior concentração oferece melhor resultado. Esse é um erro comum.
Dicas: ajuste a aplicação à temperatura real do molde ou transportador. Observe pontos de acúmulo após cada ciclo. Registre lote, dosagem e tempo de resfriamento. Renove o tratamento quando um filme perde uniformidade. Evite improvisar com substâncias não avaliadas. Pequenas variações fazem diferença. Se houver transferência para a mistura, interrompa o teste e investigue a compatibilidade. A revisão do processo deve envolver produção, qualidade e segurança ocupacional.
Como evitar misturas plásticas grudadas no resfriamento 2026?
Monitorar o resfriamento exige medir, não apenas observar a superfície. Os sensores registram temperatura, pressão e velocidade durante cada ciclo. A equipe precisa comparar esses dados com o padrão aprovado do material. Pequenas variações podem criar zonas pegajosas, especialmente perto das paredes do equipamento. Registros digitais facilitam encontrar o momento exato da falha.
A água de resfriamento merece atenção constante. Temperatura terrível, vazão baixa ou filtros obstruídos alteram a solidificação. As limpezas programadas evitam acúmulos difíceis de detectar. Também é necessário verificar a umidade e a proporção da mistura antes do processamento. Uma pequena diferença pode aumentar a aderência entre as partículas.
Falhas chuvas.
Quando surgem placas grudadas, o processo deve ser interrompido com segurança. A análise precisa considerar lote, tempo, temperatura e condições ambientais. Corrigir apenas a temperatura pode ocultar a causa real. Às vezes, a velocidade de mistura é alta demais. Em outros casos, o resfriamento começa tarde. A experiência prática ajuda, mas não substitui registros confiáveis. Ainda é comum confiar demais no olhar do operador. Isso precisa ser revisado em 2026. Testes curtos, manutenção preventiva e treinamento frequente evitam reincidências. Cada correção deve ser documentada e validada em novo ciclo.
Guia prático de controle de processos para misturas plásticas moldadas por injeção.
| Dimensão do Processo | Faixa de controle recomendada | Sinal de alerta típico | Método de monitoramento | Ação Corretiva |
|---|---|---|---|---|
| temperatura de fusão | Utilize a faixa de temperatura recomendada pelo fornecedor; as faixas de processamento comuns para misturas de engenharia situam-se aproximadamente entre 240 e 300 °C. | Manchas na superfície, variação excessiva de brilho ou peças que permanecem macias após a ejeção. | Verifique a temperatura real de fusão com uma sonda calibrada em intervalos programados. | Ao constatar o superaquecimento, reduza a temperatura do cilindro ou da rosca em pequenos incrementos; não ultrapasse o limite especificado para o material. |
| temperatura da superfície do molde | Normalmente entre 20 e 80 °C, dependendo da composição da mistura, da contração, do acabamento superficial e dos requisitos dimensionais. | As peças aderem à cavidade ou ao núcleo e apresentam marcas de arrasto durante a ejeção. | Utilize sensores de temperatura do molde ou um procedimento de medição infravermelha calibrado. | Se a superfície permanecer pegajosa, reduza gradualmente a temperatura do molde; confirme se o preenchimento e a qualidade da linha de solda permanecem aceitáveis. |
| Temperatura da água de resfriamento | Ponto de partida comum: 20–30 °C, com uma diferença estável entre a temperatura de entrada e a de saída geralmente mantida abaixo de 3–5 °C. | Ciclos mais longos, encolhimento irregular, deformação ou aderência recorrente em um dos lados do molde. | Registre as temperaturas de entrada e saída de cada circuito de refrigeração. | Melhorar a capacidade do chiller, remover incrustações, equilibrar os circuitos e corrigir mangueiras bloqueadas ou dobradas. |
| Taxa de fluxo de resfriamento | Mantenha o fluxo turbulento sempre que possível; uma meta comumente utilizada é um número de Reynolds acima de 4.000 nos canais de resfriamento. | Uma área da peça é macia, enquanto outra área já está rígida. | Verifique os medidores de vazão, a perda de pressão e o equilíbrio entre os circuitos. | Limpar os circuitos, remover o ar preso, aumentar o fluxo dentro dos limites do equipamento e reequilibrar os canais paralelos. |
| Tempo de resfriamento | Defina o tempo a partir da validação da temperatura da peça; utilize um resfriamento mais longo para seções espessas e misturas com baixa condutividade térmica. | As peças deformam-se após a ejeção ou ficam pegajosas quando empilhadas. | Monitore o tempo de ciclo, a temperatura de ejeção e a estabilidade dimensional após 24 horas. | Aumente o tempo de resfriamento em pequenos incrementos e, em seguida, otimize a temperatura e o fluxo do molde antes de aumentar ainda mais o ciclo total. |
| temperatura de ejeção | A peça deve ser suficientemente rígida para a mistura e a geometria; um método prático de validação é confirmar que não há deformação permanente após a ejeção. | Marcas brancas de tensão, deformação, sucção a vácuo ou aderência ao núcleo. | Meça com uma câmera infravermelha ou um sensor de contato validado no ponto de ejeção. | Atrasar a ejeção, reduzir a temperatura do molde, se necessário, e inspecionar os ângulos de saída e o alinhamento do extrator. |
| Espessura da parede parcial | Evite mudanças bruscas de espessura; seções espessas geralmente requerem resfriamento adicional porque a remoção de calor é mais lenta. | Aderência localizada, marcas de afundamento, vazios internos ou deformação tardia. | Analise os mapas de espessura de parede em CAD e compare os defeitos com as localizações nas seções espessas. | Ajuste o sistema de refrigeração, a localização do ponto de injeção, o perfil de empacotamento ou a geometria da peça sempre que possível realizar um novo projeto. |
| Ventilação de mofo | Mantenha as aberturas de ventilação limpas e localizadas nas áreas de último enchimento; a profundidade típica da ventilação depende do material e deve seguir as especificações do projeto do molde. | Marcas de queimadura, ar aprisionado, superaquecimento localizado ou aderência perto do final do enchimento. | Inspecione as aberturas de ventilação durante a manutenção preventiva e revise os estudos de curto prazo. | Limpe ou restaure os respiros, melhore a localização dos mesmos e reduza a velocidade de injeção perto do final do enchimento, quando necessário. |
| Liberação e condição da superfície | Mantenha o polimento da cavidade, a tiragem e a cobertura do agente desmoldante aprovado de forma consistente; evite o acúmulo descontrolado. | Aumento da força de ejeção, transferência de resíduos ou linhas de arrasto visíveis. | Monitore a força de ejeção e inspecione as superfícies da cavidade em cada limpeza programada. | Limpe os resíduos, repare as superfícies danificadas, verifique os ângulos de inclinação e utilize apenas um sistema de desmoldagem validado. |
| Umidade do material | Respeite o limite de umidade do fornecedor da mistura; materiais higroscópicos geralmente requerem secagem controlada antes do processamento. | Bolhas, dispersão, viscosidade inconsistente ou comportamento de resfriamento instável. | Utilize um analisador de umidade e registre a temperatura do secador, o ponto de orvalho e o tempo de residência. | Seque o material de acordo com a sua ficha técnica e evite a reabsorção durante o armazenamento e o transporte. |
| Tempo de resposta do processo | Verifique as tendências pelo menos uma vez por turno e após alterações no molde, material, resfriador ou receita. | O defeito retorna após ajustes manuais temporários. | Utilize uma lista de verificação digital com alarmes para variações de temperatura, vazão, tempo de ciclo e força de ejeção. | Aplique um plano de reação documentado: contenha as partes, identifique o primeiro ciclo anormal, corrija a causa raiz e confirme três ciclos estáveis consecutivos. |
Nota: Os intervalos acima são pontos de partida práticos, não especificações universais. As configurações finais devem ser confirmadas com base na ficha técnica da mistura plástica, no projeto do molde, na geometria da peça e nos requisitos de qualidade validados.
A causa pode estar na umidade, temperatura, pressão, velocidade ou composição. Nem sempre o resfriamento é o culpado.
Resinas úmidas podem formar vapor, bolhas e uma massa pegajosa. Seque cada polímero conforme tempo, temperatura e vazão recomendados.Pouca umidade ajuda.
O resfriamento lento mantém a massa quente por mais tempo. O resfriamento brusco cria uma pele firme e um núcleo viscoso.Meça o interior.
Registre temperaturas na saída do equipamento, na superfície e no centro. Diferenças grandes indicam gradientes térmicos ou circulação insuficiente.A superfície pode enganar.
Aditivos incompatíveis, excesso de plastificante e baixa dispersão reduzem a estabilidade durante a solidificação. A proporção da mistura precisa ser conferida.Pequenas diferenças importam.
Sim. Pressão alta aumenta o cisalhamento e o aquecimento local. Velocidade elevada pode intensificar esse efeito.Ajuste em passos pequenos.
Observe temperatura, torque, pressão, brilho, odor e aparência. Colete pequenas amostras ao longo do processo.O olhar sozinho falha.
Confira a temperatura da água, a vazão e os filtros. Limpeza insuficiente pode criar zonas quentes e placas grudadas.Filtros obstruídos acontecem.
Interrompa o processo com segurança e registre lote, tempo, temperatura e ambiente. Verifique também alimentação, sensores e tempo de residência.Corrigir só a temperatura pode esconder a causa.
Documente cada ajuste e valide um novo ciclo. Faça manutenção preventiva, testes curtos e treinamento frequente.Eu revisaria o histórico.
Evite que misturas plásticas desagradáveis durante a exigência de resfriamento compreendam as causas da particularidades excessivas, como formulações desequilibradas, materiais incompatíveis ou parâmetros inadequados. A escolha de componentes compatíveis, o ajuste das proporções e o controle preciso da temperatura, da pressão e da velocidade de processamento ajudam a manter a mistura uniforme e facilitam sua solidificação. A pergunta “Por que os grânulos de plástico ficam juntos durante o processo de resfriamento” pode ser respondida pela combinação de calor residual, pressão elevada, superfícies atmosféricas e resfriamento irregular.
Também é importante aplicar agentes desmoldantes protetores e aperfeiçoar as superfícies de contato para reduzir a aderência. Durante a produção, sensores e inspeções devem monitorar continuamente o resfriamento, identificando pontos quentes, deformações ou acúmulo de material. Em 2026, a correção rápida desses desvios, aliada ao registro dos intervalos do processo, contribui para maior estabilidade, produtividade e qualidade dos seletores plásticos.
Máquinas Kerven