China Best Como evitar o entupimento na matriz de extrusão?

Hora:2026-10-16 Autor:
0%

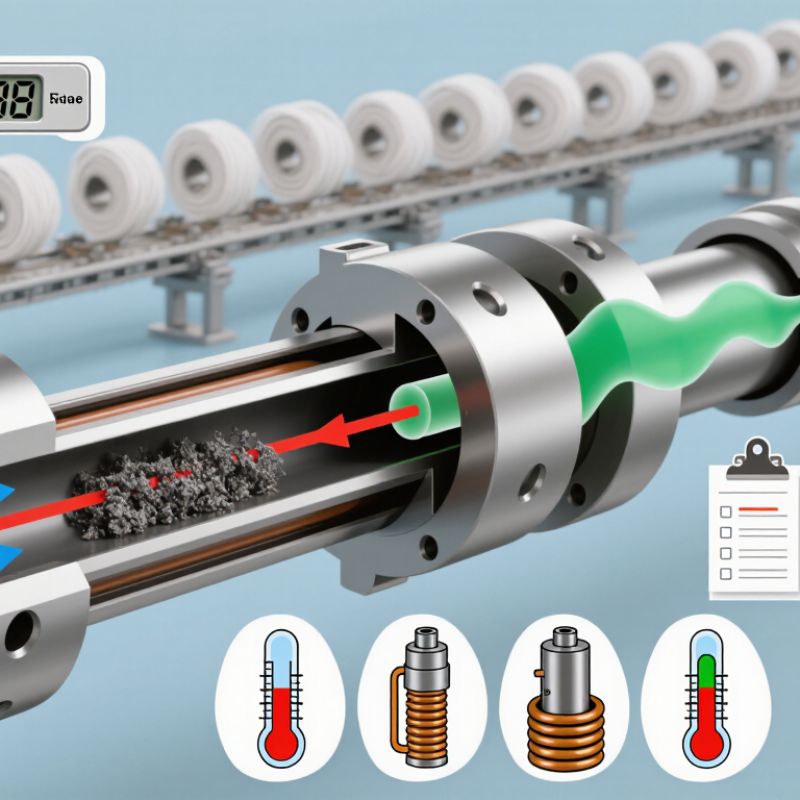
Evitar o entupimento na matriz de extrusão exige observar o processo antes que a pressão suba. Na prática industrial, pequenos resíduos acumulados podem alterar o fluxo, criar marcas e interromper a produção. A pergunta Como evitar o entupimento de material dentro da cabeça da matriz de extrusão orienta uma análise técnica, não uma solução única.

A inspeção deve começar pela qualidade da matéria-prima, especialmente umidade, contaminação e uniformidade dos recipientes. Materiais úmidos podem gerar bolhas, resistências e instabilidade térmica. Também é necessário verificar zonas de aquecimento, sensores e controladores de temperatura. Uma diferença de alguns graus pode deixar material parcialmente fundido dentro do canal.

A limpeza programada reduz resíduos carbonizados nas áreas de menor circulação. Durante uma troca de material, uma purga compatível ajuda a remover o composto antigo. Porém, a purga não corrige uma matriz mal projetada. Zonas mortas, canais estreitos e pressão excessiva começam a criar problemas.

Operadores experientes costumam registrar pressão, temperatura, velocidade da rosca e frequência das paradas. Esses dados revelam padrões que uma observação rápida pode esconder. Ainda assim, nem todo entupimento nasce da matriz. Às vezes, a causa não é o filtro saturado ou a alimentação irregular.

É preciso refletir sobre cada ocorrência. Limpar sem investigar apenas adia a falha. Recomendações técnicas devem considerar o polímero, o desenho da matriz e as condições reais da linha. Assim, a prevenção torna-se mais segura, repetível e confiável.
China Best Como evitar o entupimento na matriz de extrusão?

Identificação das causas do entupimento na matriz de extrusão

O entupimento na matriz de extrusão começa, muitas vezes, antes da produção. Resíduos carbonizados, pigmentos mal dispersos e partículas metálicas específicas rapidamente no canal de fluxo. A umidade também cria bolhas, instabilidade e tensão em zonas de menor temperatura.

O relatório Plastics — the Fast Facts 2023 , da PlasticsEurope, registrou 400,3 milhões de toneladas de plásticos produzidos mundialmente em 2022. Essa escala aumenta a pressão por processos resultantes e inspeções rastreáveis. Na prática, vale comparar pressão, torque e temperatura durante cada lote. Um aumento gradual da pressão pode indicar acúmulo interno. Oscilações repentinas sugerem alimentação irregular ou contaminada.

A manipulação térmica merece atenção especial. Tempos longos de residência escurecem o material e formam pontos duros. A limpeza incompleta agrava o problema. Nem sempre acertamos.

Os registros da Society of Plastics Engineers destacam a influência da umidade, da filtragem e do controle térmico na estabilidade da extrusão.

Por isso, a investigação deve separar causas: matéria-prima, secagem, rosca, telas filtrantes e matriz. Uma amostra do depósito ajuda bastante. Analise cor, textura e odor, sem confiar apenas na aparência. Também é importante verificar zonas frias, cantos mortos e mudanças recentes na formulação. O relatório pode revelar algo desconfortável: algumas falhas nascem de configurações ajustadas por hábito, não por evidência.

Seleção e preparação adequada dos materiais-primas

Evitar o entupimento na matriz de extrusão começa antes de ligar o equipamento. A seleção da matéria-prima deve considerar consistência, estabilidade térmica e compatibilidade entre os componentes. Materiais com muitos diferentes podem reagir da maneira desejada durante o aquecimento. Por isso, é importante conferir a ficha técnica e registrar cada coleta.

A preparação exige controle de umidade, remoção de poeira e separação de partículas estranhas. Umidade excessiva pode formar bolhas, alterar a pressão e favorecer depósitos na matriz. A seção deve seguir a orientação técnica do material, sem improvisar temperaturas.

Também convém filtrar os separadores e verificar se existem aglomerados resistentes. O armazenamento influencia bastante. Sacos abertos, próximos ao chão, absorvem umidade rapidamente.

Materiais reciclados desbloqueados atenção redobrada. A proporção utilizada precisa ser constante, e sua origem deve ser conhecida. Misturas incompatíveis podem aumentar a pressão e deixar resíduos carbonizados nos canais. Durante a produção, observe o cor do extrudado, o ruído do motor e a variação da pressão ajudam a identificar sinais precoces. Nem toda interferência nasce na matriz. Às vezes, o problema começa em uma secagem incompleta ou numa mistura mal homogeneizada. Mesmo com bons procedimentos, falhas podem ocorrer. Rever os registros do lote ainda é uma prática mais confiável do que apenas ajustar a temperatura.

Ajuste de temperatura, pressão e velocidade de extrusão

Como evitar o entupimento na matriz de extrusão?

Ajuste de temperatura, pressão e velocidade de extrusão

Na prática, a temperatura define a fluidez do material. Se você estiver abaixo, a massa aumenta de particularidade e pode bloquear os canais. Se você for muito alto, realizará manipulação e formação de resíduos. Ajuste cada zona gradualmente, observando o termopar e a aparência do extrudado. Pequenas mudanças são mais seguras.

A pressão deve permanecer estável. Ascilações repentinas podem indicar umidade, contaminação, tela saturada ou material parcialmente solidificado. Registre a pressão durante a produção. Uma elevação lenta também merece atenção. Pare a linha quando necessário.

A velocidade da rosca precisa acompanhar a capacidade de fusão. Acelerar demais sem aumentar o aquecimento pode empurrar material frio para a matriz. Reduza a rotação, estabilize a temperatura e aumente a velocidade em etapas curtas. É um ajuste paciente. Em algumas linhas, os operadores internos apenas no painel e ignoram sinais visuais, como linhas irregulares ou brilho diferente. Esse é um erro comum. A inspeção da matriz, dos canais e das telas deve seguir uma rotina definida. Ainda assim, nenhuma regulamentação funciona igual para todos os materiais; testes controlados continuam indispensáveis.

Limpeza preventiva e manutenção regular da matriz

Evitar o entupimento na matriz de extrusão exige limpeza preventiva e manutenção regular. Uma matriz limpa mantém o fluxo estável e reduz marcas no perfil produzido. Resíduos queimados, poeira e materiais degradados podem bloquear canais estreitos. Durante a parada programada, desligue o equipamento e aguarde o resfriamento seguro. Depois, desmonte a matriz conforme o procedimento técnico. Use escovas adequadas e ferramentas que não risquem as superfícies.

Evite raspar o metal com objetos improvisados. Danos pequenos alteraram a passagem do material. Verifique também filtros, telas, parafusos e zonas de aquecimento. Temperaturas desiguais favorecem a manipulação interna. Registre os dados de limpeza, o material processado e qualquer alteração na pressão. Esses dados ajudam a identificar padrões antes de uma falha.

A frequência depende da resina, da carga mineral e do volume produzido. Materiais com maior contaminação excluídos inspeções mais próximas. Na prática, nenhuma rotina é perfeita. Às vezes, uma limpeza parece suficiente, mas o problema retorna poucos dias depois. Nesse caso, examine a secagem do material, a estabilidade térmica e o alinhamento da matriz. Uma pequena purga controlada pode remover resíduos recentes, mas não substitui a desmontagem periódica. A manutenção deve ser realizada por profissionais treinados, com peças frias, ferramentas corretas e critérios de especificações definidas.

Monitoramento do processo e correção de falhas operacionais

O entupimento na matriz de extrusão raramente surge sem sinais. A pressão do fundido aumenta, o torque oscila e o perfil perde estabilidade. O operador deve registrar esses dados em cada intervalo definido, não apenas durante uma emergência. Um relatório global sobre custos de paradas, publicado em 2022, indicou que 82% das empresas enfrentaram intervenções não planejadas. A matriz costuma revelar falhas anteriores no processo.

A correção começa pela comparação entre receita, temperatura real e temperatura ajustada. Pequenas diferenças podem degradar o polímero e formar depósitos internos. Também é necessário verificar umidade, contaminação, tempo de residência e troca das telas filtrantes. Uma inspeção visual ajuda, mas não substitua a medição de pressão antes e depois do conjunto filtrante. Pressão crescente exige investigação imediata.

Sem anexos.

Durante a produção, os alarmes devem possuir limites definidos e resposta documentada. Reduzir a rotação pode aliviar o sintoma, mas esconder a causa. Já observamos linhas estabilizadas por algumas horas, apenas para falhar novamente no turno seguinte. Esse detalhe exige reflexão: a limpeza da matriz não corrige uma secagem contida ou uma purga mal realizada. Registros simples, treinamento prático e revisão dos procedimentos cirúrgicos decisões improvisadas. Relatórios técnicos de manutenção industrial também recomendam analisar tendências, em vez de avaliar somente o valor instantâneo.

Como evitar o entupimento na matriz de extrusão?

O monitoramento do processo e a correção oportuna de falhas operacionais podem reduzir o acúmulo de material na matriz de extrusão. O gráfico mostra os níveis típicos de pressão diferencial entre a tela e o leito filtrante, utilizados para identificar operação estável, acúmulo inicial, condições de alerta e restrição severa.

FAQS

Como escolher matérias-primas para evitar o entupimento da matriz?

Verifique a consistência, a estabilidade térmica e a compatibilidade dos componentes. Consulte a ficha técnica de cada material. Registre a origem e o lote recebido. Misturas incompatíveis podem aumentar a pressão e deixar resíduos carbonizados.

Por que controlar a umidade antes da extrusão?

A umidade excessiva pode formar bolhas e alterar a pressão interna. Também favorece depósitos nos canais da matriz. Seque o material conforme a orientação técnica. Improvisar temperaturas parece rápido, mas pode criar problemas difíceis de rastrear.

Como preparar o material antes de alimentá-lo no equipamento?

Remova poeira, partículas estranhas e aglomerados resistentes. Confira os filtros e os separadores. A mistura deve ficar bem homogeneizada. Uma preparação apressada costuma esconder a origem do entupimento.

Como armazenar corretamente as matérias-primas?

Mantenha os sacos fechados e afastados do chão. Embalagens abertas absorvem umidade rapidamente. Um piso frio ou úmido pode afetar o material durante a noite. Esse detalhe é pequeno.

Que sinais indicam um possível entupimento durante a produção?

Observe a cor do extrudado, o ruído do motor e a pressão. Variações repentinas merecem registro imediato. Nem toda alteração nasce na matriz. Uma secagem incompleta também pode iniciar o problema.

Como lidar com materiais reciclados no processo?

Mantenha constante a proporção utilizada. A origem do material deve ser conhecida e registrada. Misturas diferentes podem reagir de modo imprevisível durante o aquecimento. Vale rever o lote antes de alterar a temperatura.

Como realizar a limpeza preventiva da matriz?

Desligue o equipamento e aguarde o resfriamento seguro. Desmonte a matriz seguindo o procedimento técnico. Use escovas adequadas e ferramentas que não risquem as superfícies. Nunca raspe o metal com objetos improvisados.

O que deve ser verificado durante a manutenção?

Inspecione filtros, telas, parafusos e zonas de aquecimento. Temperaturas desiguais podem favorecer depósitos internos. Registre o material processado, a limpeza e qualquer mudança de pressão. Uma pequena purga controlada remove resíduos recentes, mas não substitui a desmontagem periódica.

Conclusion

Evitar o entupimento na matriz de extrusão exige uma abordagem preventiva e um controle cuidadoso de todas as etapas do processo. O primeiro passo é identificar as causas mais comuns, como umidade, umidade, mistura de materiais-primas, temperaturas instáveis ​​e pressão excessiva. A seleção de materiais compatíveis, devidamente secos e filtrados, contribui para uma alimentação mais uniforme e reduz o risco de acúmulo no interior da matriz. Para responder à questão “Como evitar o entupimento de material dentro da cabeça da matriz de extrusão”, também é essencial ajustar corretamente a temperatura, a pressão e a velocidade de extrusão de acordo com as características do material.

Além disso, a limpeza preventiva e a manutenção regular da matriz ajudam a remover resíduos antes que provoquem bloqueios ou afetem a qualidade do produto. O monitoramento contínuo da pressão, do fluxo, da temperatura e da aparência do extrudado permite detectar falhas rapidamente. Quando surgirem sinais de instabilidade, a operação deverá ser interrompida ou ajustada de forma gradual, evitando correções bruscas e interrupções paradas inesperadas.