encontrar o layout de uma fábrica de plástico em 2026 exige mais do que desenhar corredores e posicionar máquinas. É necessário compreender o fluxo completo: coleta de resina, secagem, injeção, extrusão, inspeção, embalagem e expedição. A pergunta central é: Como otimizar o layout de uma oficina completa de processamento de plástico? A resposta começa com dados reais, não com suposições.
Richard Muther, especialista em planejamento de instalações, afirmou: “O objetivo do planejamento do layout é organizar os recursos para obter um fluxo eficiente de materiais e pessoas.” Essa ideia continua atual. Em uma fábrica, cada metro importado. Uma empilhadeira que cruza a área de moldagem aumenta riscos, atrasos e custos. Separar materiais virgens, peças rejeitadas e produtos acabados melhorados a rastreabilidade. Também convém aproximar-se da manutenção das máquinas críticas, sem bloquear as rotas de emergência.
O projeto deve considerar ventilação, ruído, iluminação, ergonomia e expansões futuras. Sensores podem registrar paradas e posições excessivas. Mapas de fluxo ajudam a revelar desperdícios invisíveis. Pequenos testes são úteis. Uma mudança de dois metros pode reduzir despesas de viagens diárias.
Nem todo layout perfeito no papel funciona na prática. Essa é uma limitação importante. Operadores experientes podem identificar conflitos ignorados pelo projetista. Por isso, o desenho deve ser validado durante turnos reais, com consideração e revisões. O melhor resultado combina engenharia, segurança, facilidade e experiência operacional. Ainda há ajustes. E isso é normal.
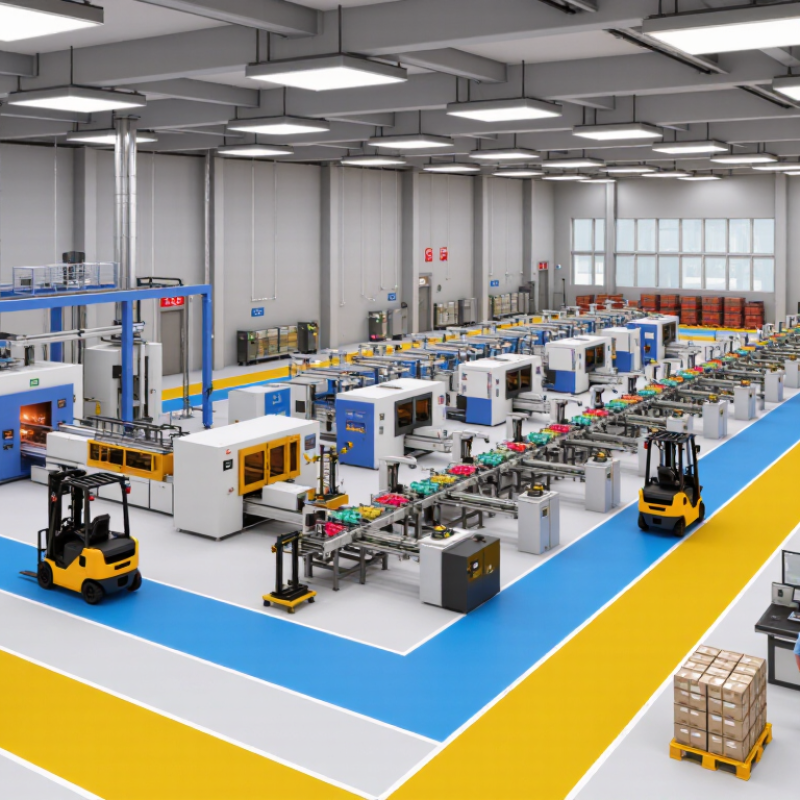
Em 2026, a atualização de uma fábrica de plástico começa com um diagnóstico honesto do layout existente. Antes de movimentar máquinas, a equipe deve observar um turno completo. Registre filas junto com injetoras, classificações de empilhadeiras, estoques intermediários e tempos de espera. Uma fita no chão pode revelar deslocamentos esquecidos. Converse com operações, manutenção, qualidade e logística. Eles conhecem as perdas que os desenhos relatados mostram.
O levantamento precisa combinação de precisão, mapas de fluxo, volumes produzidos e dados de paradas. Compare o percurso real da resina, das peças e das embalagens com o fluxo planejado. Verifique ventilação, iluminação, ruído, rotas de emergência e distância entre áreas. A segurança não deve ser tratada como ajuste posterior. Às vezes, o maior desperdício é numa decisão antiga. Nem todo problema exige uma obra imediata.
Com o diagnóstico documentado, são definidos objetivos mensuráveis para a fábrica. Reduzir o transporte interno em 20%, liberar corredores e diminuir esperas são metas verificáveis. Também estabelece limites de investimento, prazo, capacidade e impacto na produção. Simule alternativas antes da mudança física, usando dados de um período representativo. Uma proposta pode parecer eficiente no papel e falhar durante a troca de molde. Por isso, teste com os responsáveis do chão de fábrica e revise as instalações. O layout desejado deve apoiar produtividade, rastreabilidade e condições de trabalho consistentes.
Uma fábrica de plástico eficiente começa com um mapa realista de seus fluxos. Observe cada entrada de resina, movimentação de moldes e saída de peças. Registre tempos, distâncias, esperanças e classificações. O desenho ideal nasce do chão de fábrica, não apenas de uma planta digital.
Os materiais devem seguir rotas curtas, visíveis e seguras. As pessoas precisam circular sem disputar espaço com empilhadores ou carrinhos. Informações também têm um percurso: ordem de produção, lote, inspeção e liberação. Quando esses dados chegam tarde, pequenas paradas tornam-se perdas difíceis de rastrear. Quadros visuais e registros digitais podem reduzir dúvidas, desde que sejam atualizados.
Use observações em turnos diferentes. O fluxo muda.
Converse com operações, manutenção, qualidade e logística. Eles conhecem desvios que os indicadores escondem. Um mapa com setas coloridas ajuda, mas não substitui a dependência no local. Compare o percurso planejado com o percurso executado. Talvez uma máquina esteja bem posicionada, mas consuma tempo excessivo na troca de ferramentas. Talvez o estoque de interlocutores seja conveniente e chore congestionamento. Teste alterações em uma área limitada, acompanhe segurança, produtividade e ergonomia, e corrija sem pressa. Nem todo ganho inicial permanece. Rever o layout em 2026 exige disciplina, escuta e registros confidenciais.
| Categoria de fluxo | Área de Processo | Fluxo primário | Linha de base atual | Meta para 2026 | Indicador-chave de desempenho | Ação de layout recomendada | Melhoria esperada |
|---|---|---|---|---|---|---|---|
| Fluxo de Materiais | |||||||
| Material | Recebimento de matéria-prima | Sacos de resina, grânulos e aditivos, do cais ao armazenamento. | Distância média percorrida: 180 m por entrega Movimentação de materiais: 42 por turno |
Distância percorrida: 110 m ou menos Movimentos: 34 ou menos por turno |
Distância entre o cais e o local de armazenamento Movimentações internas por turno |
Posicione a inspeção de materiais recebidos ao lado da doca de recebimento e utilize corredores FIFO claramente sinalizados. | Rota 39% mais curta 19% menos movimentos |
| Material | Armazenamento de matéria-prima | Do armazenamento aos pontos de secagem, mistura e alimentação | Rota média de reabastecimento: 95 m Precisão do estoque: 92% |
Rota de reabastecimento: 60 m ou menos Precisão do estoque: pelo menos 98% |
Distância de reabastecimento Precisão dos registros de estoque |
Organize os materiais de uso frequente em locais de coleta prioritária, próximos a secadores e linhas de moldagem ou extrusão. | Rota de reabastecimento 37% mais curta Ganho de precisão de 6 pontos percentuais |
| Material | Secagem e Mistura | Resina preparada para equipamentos de processamento | Distância média de transferência: 75 m Transferências manuais: 18 por turno |
Distância de transferência: 35 m ou menos Transferências manuais: 8 ou menos por turno |
Distância de transferência eventos de manuseio manual |
Utilize uma célula de preparação compacta e direcione o transporte centralizado acima de equipamentos fixos, sempre que possível. | Rota 53% mais curta 56% menos transferências manuais |
| Material | Linhas de Processamento | Entrada de resina, produção, acabamento e inspeção durante o processo. | Distância média percorrida a pé ao longo da linha férrea: 68 m por lote Tempo de troca: 52 min |
Distância a pé: 40 m ou menos por lote Tempo de troca: 42 minutos ou menos |
distância lateral da linha Tempo médio de troca |
Organize os equipamentos em células por família de produtos e posicione as ferramentas, moldes e equipamentos auxiliares no ponto de uso. | Percurso a pé 41% mais curto Troca 19% mais rápida |
| Material | Inspeção de Qualidade e Retrabalho | Amostras e produtos não conformes, da produção à inspeção ou retrabalho. | Percurso médio da amostra: 55 m Transporte de retrabalho: 14 viagens por turno |
Exemplo de percurso: 25 m ou menos Transporte de retrabalho: 8 ou menos viagens por turno |
Exemplo de distância percorrida Retrabalho de viagens por turno |
Localize bancadas de inspeção entre as células de produção e a área de estocagem de produtos acabados, com uma faixa de retrabalho separada. | Rota de amostra 55% mais curta 43% menos viagens de retrabalho |
| Material | Produtos Acabados e Expedição | Produtos embalados, da embalagem ao cais de expedição. | Percurso médio: 145 m Cruzamentos de empilhadeira: 31 por turno |
Percurso: 90 m ou menos Cruzamentos de empilhadeiras: 18 ou menos por turno |
Distância entre a embalagem e o cais Cruzamentos de eventos por turno |
Posicione a área de estocagem de produtos acabados próxima à doca de expedição e separe o tráfego de saída dos materiais que entram. | Rota 38% mais curta 42% menos travessias |
| Fluxo de pessoas | |||||||
| Pessoas | Acesso do operador e estações de trabalho | Operadores se deslocando entre máquinas, controles, ferramentas e pontos de inspeção. | Distância média percorrida a pé: 4,8 km por operador por turno Interrupções não planejadas nas estações de trabalho: 11 por turno |
Distância a pé: 3,5 km ou menos Interrupções: 6 ou menos por turno |
Distância que pode ser percorrida a pé durante o turno. interrupções na estação de trabalho |
Utilize layouts em forma de U ou baseados em células, armazenamento no ponto de uso e instruções de trabalho visuais em cada estação. | 27% menos caminhada 45% menos interrupções |
| Pessoas | Rotas para pedestres e veículos | Funcionários, empilhadeiras, transpaleteiras e visitantes | Travessias compartilhadas: 24 por turno Sinalização de rotas para pedestres: 70% concluída |
Travessias compartilhadas: 10 ou menos por turno Sinalização do percurso: 100% concluída |
eventos de travessia compartilhada Cobertura de rota marcada |
Separe os corredores de pedestres das rotas de empilhadeiras, adicione pontos de travessia controlados e mantenha folgas mínimas nos corredores. | 58% menos travessias compartilhadas Ganho de cobertura de 30 pontos percentuais |
| Pessoas | Manutenção e armazenamento de ferramentas | Técnicos acessando peças de reposição, ferramentas e máquinas. | Tempo médio de recuperação da ferramenta: 8,5 min Tempo de resposta para manutenção de emergência: 14 minutos |
Tempo de recuperação da ferramenta: 5 minutos ou menos Tempo de resposta: 9 minutos ou menos |
Tempo de recuperação da ferramenta Tempo de resposta da manutenção |
Posicione os pontos de manutenção próximos aos ativos de maior risco e utilize painéis de controle com armazenamento controlado de peças de reposição. | Recuperação 41% mais rápida Resposta 36% mais rápida |
| Fluxo de informações | |||||||
| Informação | Planejamento de Produção | Pedidos, cronogramas, disponibilidade de materiais e status da linha de produção | Atualizações de horários entregues manualmente: 4 por turno Atraso médio de atualização: 22 minutos |
Atualizações digitais: pelo menos 90% das mudanças Atraso na atualização: 10 minutos ou menos |
adoção da atualização digital atraso na atualização da programação |
Instale painéis de status de produção nas entradas das células de produção e conecte os registros de agendamento, estoque e qualidade por meio de um painel compartilhado. | Maior visibilidade da informação Atraso de atualização 55% menor |
| Informação | Rastreabilidade de Materiais | Registros de lote de resina, receita, máquina, operador e produto acabado | Rastreabilidade concluída: 86% Tempo médio de busca de registros: 18 minutos |
Rastreabilidade concluída: pelo menos 99% Tempo de pesquisa: 5 minutos ou menos |
Rastreabilidade completa Tempo de recuperação de registros |
Utilize pontos de verificação com código de barras ou RFID no recebimento, na emissão de materiais, no início da produção, na inspeção e no despacho. | ganho de completude de 13 pontos percentuais Recuperação 72% mais rápida |
| Informação | Feedback de qualidade | Detecção de defeitos, contenção, ação corretiva e feedback do processo | Tempo médio de escalonamento: 35 minutos Informações sobre defeitos registradas na origem: 62% |
Tempo de escalonamento: 15 minutos ou menos Gravado na fonte: pelo menos 95% |
Tempo de escalonamento de qualidade Taxa de gravação de origem |
Instale terminais digitais de controle de qualidade nas células de produção e defina um processo de escalonamento do tipo andon para defeitos críticos. | Escalada 57% mais rápida Ganho de gravação de 33 pontos percentuais |
| Informação | Gestão visual | Informações sobre segurança, qualidade, entrega, custo e produtividade. | Os quadros de desempenho são atualizados uma vez por turno. Latência de dados: até 8 horas |
Os indicadores críticos são atualizados pelo menos a cada hora. Latência de dados: 60 minutos ou menos |
Frequência de atualização Latência de informação |
Coloque quadros de gestão visual na entrada de cada célula de produção e utilize um código de cores consistente para indicar o status e a escalação. | Tomada de decisões mais frequente Latência máxima pelo menos 88% menor |
| Governança e Controle de Layout | |||||||
| Controle de layout | Utilização do espaço | Produção, armazenamento, corredores, zonas de segurança e áreas de apoio | Área útil destinada a atividades que agregam valor: 54% Locais de armazenamento temporário: 19 |
Área de valorização: 62% ou mais Locais de armazenamento temporário: 8 ou menos |
Proporção de espaço que agrega valor Pontos de armazenamento temporário |
Remova o estoque obsoleto, defina supermercados fixos e proteja corredores, saídas e rotas de acesso de emergência. | Ganho de espaço de 8 pontos percentuais 58% menos locais temporários |
| Controle de layout | Estabilidade do fluxo | Movimentação de materiais, pessoas e informações pela fábrica | Média de interrupções de processo causadas por restrições de layout: 9 por turno Conformidade com o fluxo unidirecional: 64% |
Interrupções relacionadas ao layout: 4 ou menos por turno Conformidade com o fluxo unidirecional: pelo menos 90% |
Interrupções relacionadas ao layout Conformidade com o fluxo unidirecional |
Realizar revisões mensais do diagrama de espaguete, auditar as rotas marcadas e revisar o layout usando dados de deslocamento mensurados. | 56% menos interrupções Ganho de conformidade de 26 pontos percentuais |
| Nota de planejamento: Os valores apresentados são metas realistas de planejamento de engenharia para uma operação de plásticos de médio porte e devem ser validados por meio de estudos de tempo, diagramas de fluxo, revisões de segurança, registros de produção e um levantamento do layout atual antes da implementação. | |||||||
Em 2026, a atualização de uma fábrica de plástico começa pelo fluxo, não pela aparência. Mapeie a entrada da resina, a preparação, a moldagem, o acabamento e a expedição. Cada deslocamento deve ter um motivo. Na prática, a evolução durante um turno revelou esperanças escondidas e classificações perigosas. Utilize um desenho atualizado, com áreas, corredores, saídas e pontos de manutenção claramente marcados. A organização precisa acompanhar volumes reais, não apenas comerciais. Esse detalhe evita ampliar o problema.
Separe matérias-primas, produção, inspeção e produtos acabados, controlando poeira, calor e ruído. Reserve corredores para empilhadores e outros para circulação de pessoas. Barreiras visuais e de sinalização simples evitam erros junto às máquinas. Escolha equipamentos pela capacidade necessária, consumo de energia, facilidade de limpeza e acesso técnico. Uma maneira mais rápida pode criar filas na máquina ou sobrecarregar a embalagem. O gargalo muda. Considerar ventilação, ventilação, proteção coletiva e ergonomia, conforme normas técnicas e critérios locais. Peça dados verificáveis de produtividade e manutenção antes da compra.
Os sensores acompanham temperatura, parâmetros e consumo, mas não substituem a observação da equipe. Os operadores ouvem ruídos, vibrações e ajustes que o projeto costuma ignorar. Teste o layout com marcações no piso antes de mover estruturas. Falhas acontecem. Talvez o melhor arranjo exija mais espaço do que o orçamento permite. Registre essas limitações e revise o plano com segurança, capacidade e expansão gradual em mente.
Como otimizar o layout de uma fábrica de plástico em 2026?
Um layout eficiente começa no fluxo real dos materiais. Resinas, aditivos e peças acabadas devem seguir percursos curtos, visíveis e separados. Sensores de energia podem medir o consumo por máquina, lote e quilograma produzido. O Energy Technology Perspectives 2024, da Agência Internacional de Energia, reforça a importância da eletrificação e da eficiência industrial. Na prática, essa informação revela desperdícios ocultos. Às vezes, uma máquina mais moderna não é a mais econômica.
A segurança precisa orientar o desenho desde o início. Corredores demarcados, barreiras físicas e rotas de emergência evitam conflitos entre empilhadores, operadores e manutenção. O relatório da Organização Internacional do Trabalho estima 2,93 milhões de mortes anuais relacionadas ao trabalho. Esse número exige mais que sinalização. Exija observar movimentos reais, testar procedimentos e ouvir quem trabalha no chão de fábrica. Nem todo risco aparece no projeto digital.
A sustentabilidade também muda a posição dos equipamentos. As áreas de reprocessamento devem ficar próximas das linhas, evitando transporte desnecessário e contaminante. Segundo o relatório Desligando a Torneira, do Programa das Nações Unidas para o Meio Ambiente, medidas sistêmicas podem reduzir a poluição plástica em 80% até 2040. A OCDE prevê que os resíduos plásticos quase tripliquem até 2060, sem mudanças estruturais. Por isso, o layout deve reservar espaço para triagem, reutilização de água e manutenção preventiva. Ainda assim, separar pedaços perfeitamente parece difícil. O processo precisa ser medido, corrigido e revisado com frequência.
Em 2026, a otimização do layout de uma fábrica de plástico começa pela validação no chão de fábrica.
Antes de movimentar máquinas, deve-se mapear o fluxo de resina, operadores, moldes e produtos acabados. Medições reais revelam esperanças escondidas, classificações perigosas e áreas subutilizadas.
O desenho pode parecer eficiente no computador. A operação pode discordar.
A validação deve ocorrer com uma célula-piloto, durante diferentes turnos. Indicadores como distância percorrida, tempo de troca, paradas e retrabalho ajudam a comparar o cenário atual. A equipe de produção precisa participar dos testes. Sua experiência identifica detalhes ausentes nos projetos, como vibração, acesso para manutenção e acúmulo de embalagens. Nem toda hipótese funcionará. Os ajustes fazem parte do processo. Depois, a implementação gradual reduz riscos e evita interrupções em toda a fábrica. Uma linha pode ser adaptada por vez, com treinamento, sinalização e revisão dos procedimentos. Registros de dados garantem rastreabilidade e facilitam decisões baseadas em evidências.
Dicas: teste rotas com marcações no piso. Mantenha os corredores livres. Valide a ergonomia em tarefas repetitivas. Compare os resultados por sete dias. Converse com cada turno. Pequenos erros aparecem depois. Planeje uma margem para mudanças, porque o layout perfeito nasce na primeira tentativa.
Observe resinas, moldes, operadores, informações e peças acabadas. Registre tempos, distâncias, esperas e classificações. Use observações em turnos diferentes. O fluxo muda.
As rotas devem ser curtas, visíveis e seguras. Materiais não devem cruzar corredores movimentados. Pessoas precisam circular sem disputar espaço com empilhadores.
Registre ordem, lote, inspeção e liberação. Quadros visuais ajudam, mas precisam de atualização constante. Dados atrasados criam paradas difíceis de rastrear.
Demarque corredores, instale barreiras e mantenha rotas de emergência livres. Observe movimentos reais antes de aprovar o desenho. Um projeto digital pode esconder riscos.
Instale medições por máquina, lote e quilograma produzido. Compare equipamentos modernos com máquinas antigas. A máquina mais nova nem sempre consome menos.
Mantenha o reprocessamento próximo das linhas de produção. Isso reduz transporte, perdas e possíveis contaminações. Reserve espaço para triagem, água reutilizada e manutenção.
Teste uma célula-piloto durante diferentes turnos. Marque rotas provisórias no piso e mantenha os corredores livres. Compare distâncias, trocas, paradas e retrabalho durante sete dias.
Adapte uma linha por vez, com treinamento e sinalização. Converse com cada turno antes de confirmar alterações. Pequenos erros aparecem depois. Revise sem pressa.
Vibração, acesso para manutenção, ergonomia e acúmulo de embalagens merecem atenção. As equipes do chão de fábrica conhecem desvios ocultos. Nem toda hipótese funcionará. Ajustar faz parte.
O layout de uma fábrica de plástico em 2026 começa com um diagnóstico detalhado da estrutura atual, identificando gargalos, desperdícios, riscos e oportunidades de melhoria. Em seguida, é necessário mapear o fluxo de materiais, pessoas e informações para reduzir as transmissões, evitar fluxos de consumo desnecessários e tornar a produção mais organizada. A definição dos objetivos da fábrica deve orientar a distribuição das áreas, incluindo coleta, armazenamento, preparação, transformação, inspeção, embalagem e expedição.
A organização dos equipamentos deve priorizar eficiência, ergonomia, manutenção e segurança, acompanhada pela aplicação de tecnologias de monitoramento, automação adequada e práticas sustentáveis. Para responder à questão “Como otimizar o layout de uma oficina completa de processamento de plástico”, recomendamos validar o projeto com simulações, indicadores e participação das equipes. A implementação gradual permite testar cada etapa, corrigir falhas e controlar custos, garantindo uma transição segura, produtiva e alinhada às necessidades futuras da operação.
Máquinas Kerven